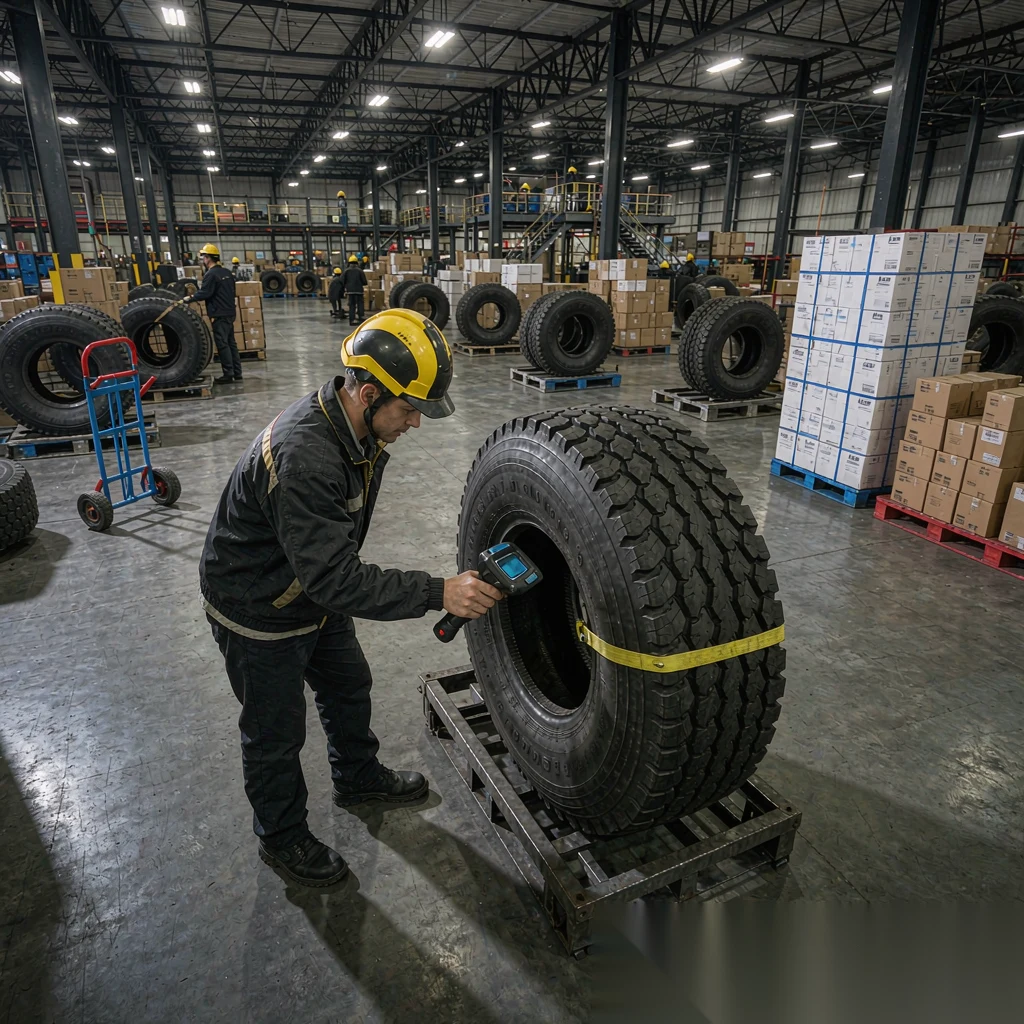
为什么轮胎工厂全套 RFID 方案值得投入
一套完整的轮胎工厂 RFID 方案连接三层——成型鼓嵌入的物理标签、产线侧读写器,以及 MES 或 DPP 软件——让每条轮胎从生胎到成品都携带唯一、可机读的身份。部署这套架构的工厂通常能减少人工录单、降低错贴标签,并产出欧盟数字产品护照规则所期待的结构化记录(截至 2026 年请以官方最新指引为准)。
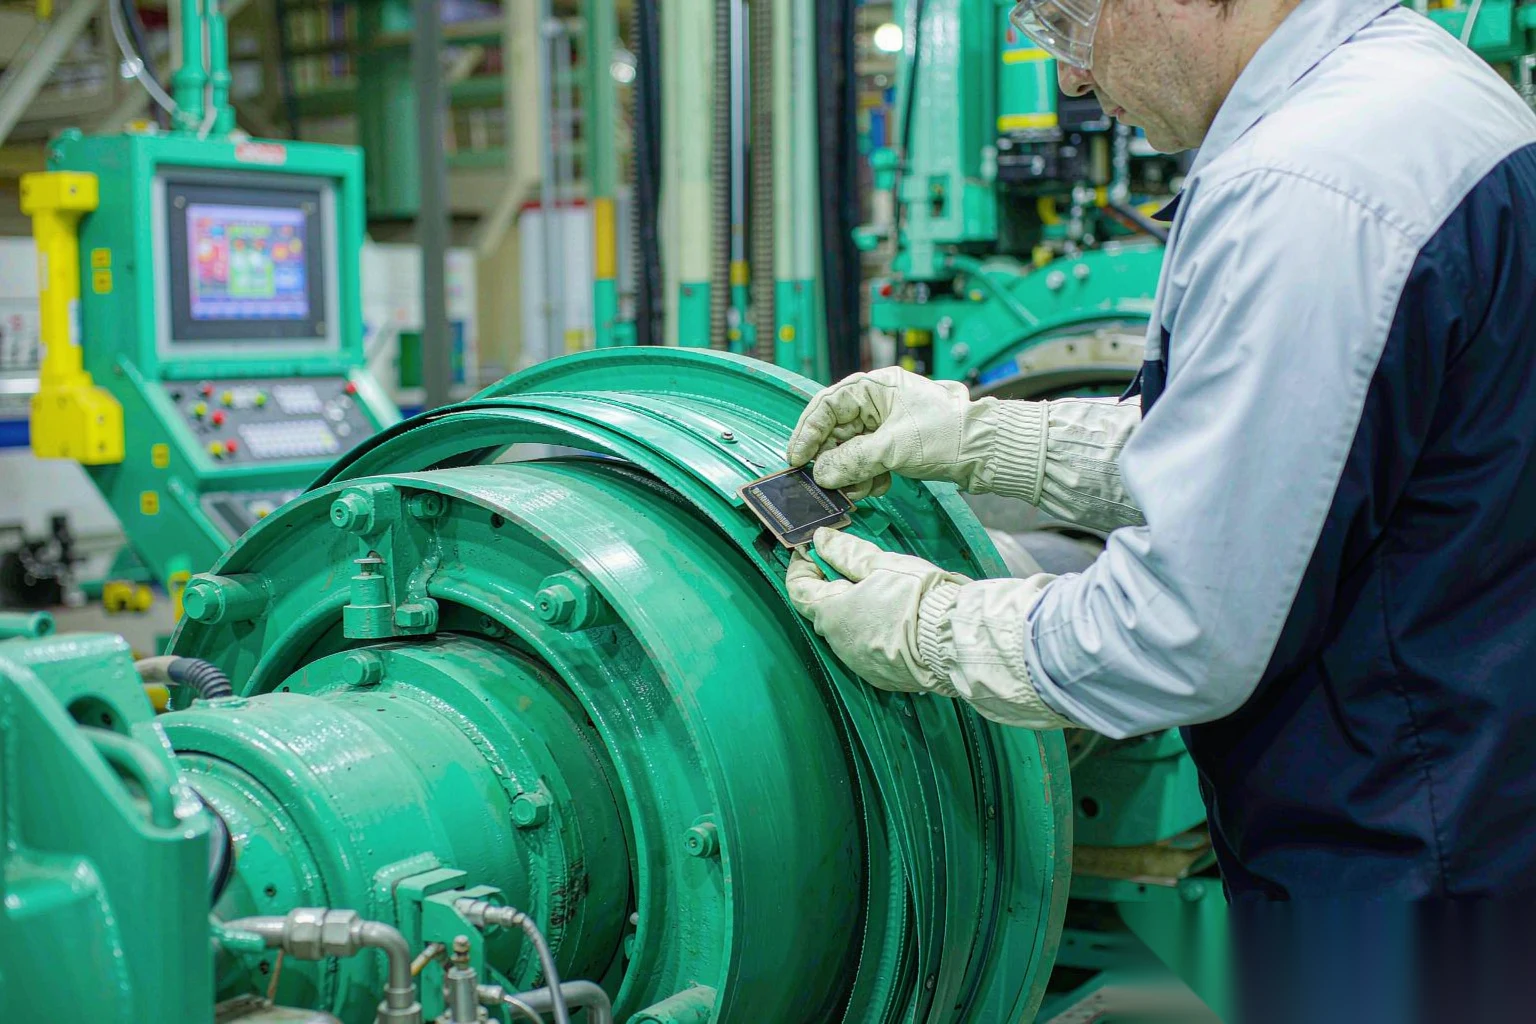
第一步:在成型鼓嵌入 UHF 弹簧标签
基础是一枚 UHF 弹簧 RFID 轮胎标签,在轮胎成型时置于内衬与第一层胎体帘布之间。弹簧状射频天线随胎体弯曲,可承受 140–200℃ 与 10–20 bar 的硫化。每枚标签在 UHF 频段(860–960 MHz,EPC Gen2 / ISO 18000-6C)预写入唯一 96–128 位 EPC。由于身份在硫化前即固定,轮胎“出生即带身份”,无需再贴独立条码标签。
编码与校验
在成型鼓工位,桌面编码器写入 EPC 与可读胎号(TIN),随即快速读取确认写入成功。这是最关键的一道质量门——此处漏写的标签后续无法补救,因此该工位应作为成型序列中的硬性停检点。
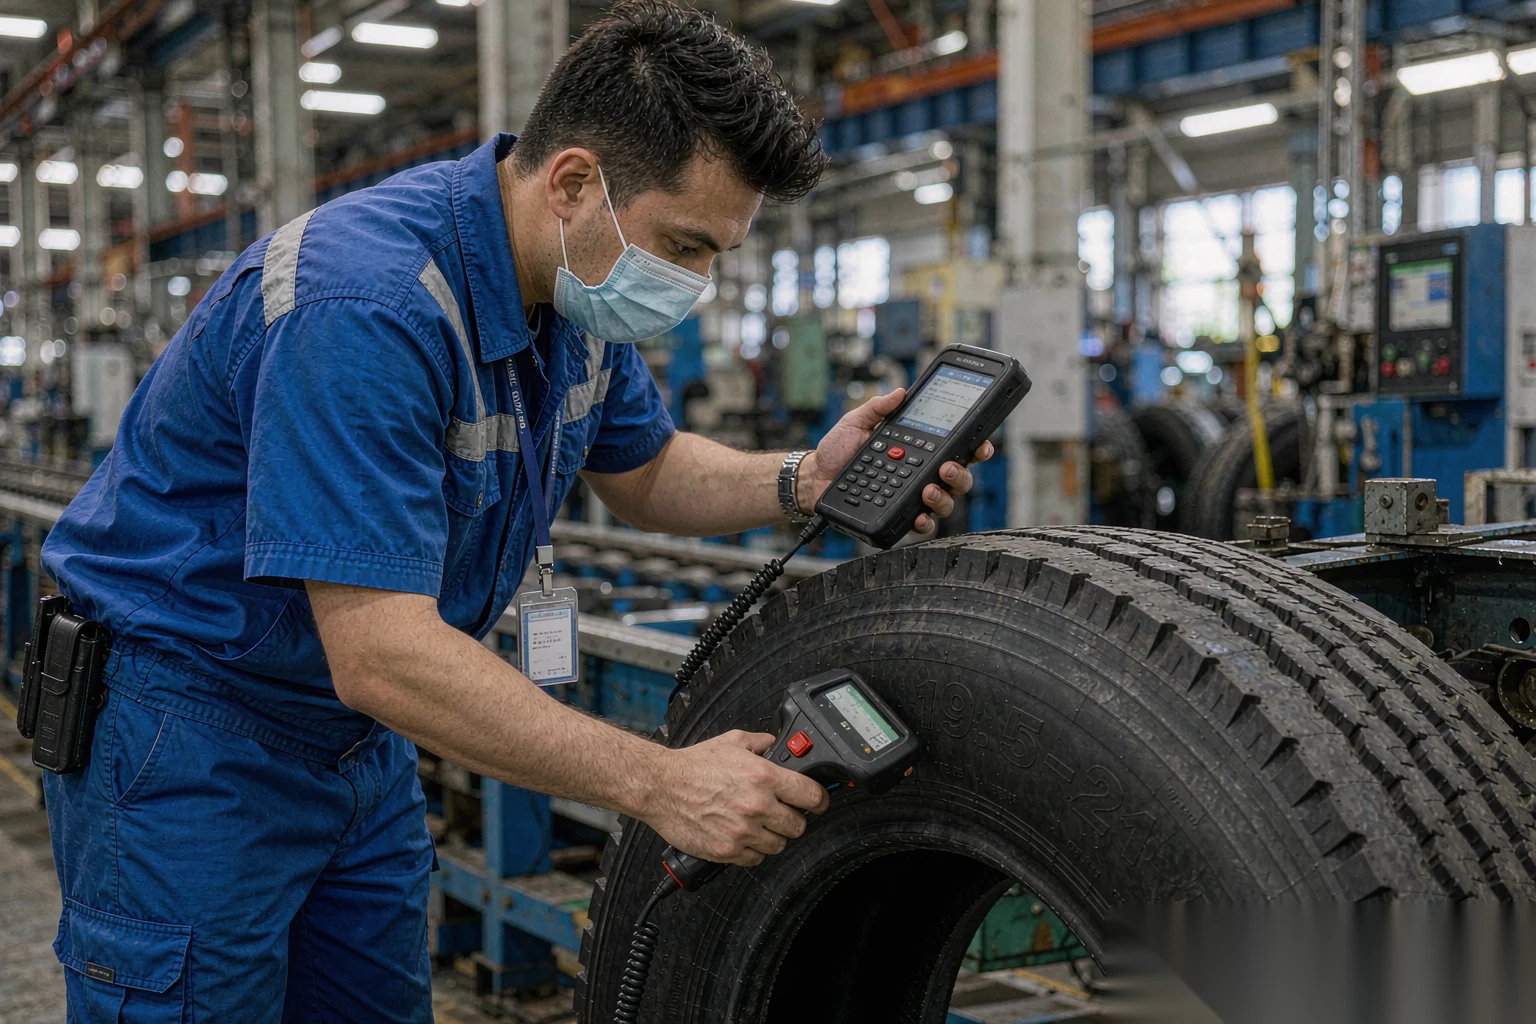
第二步:将读写器与 MES 集成
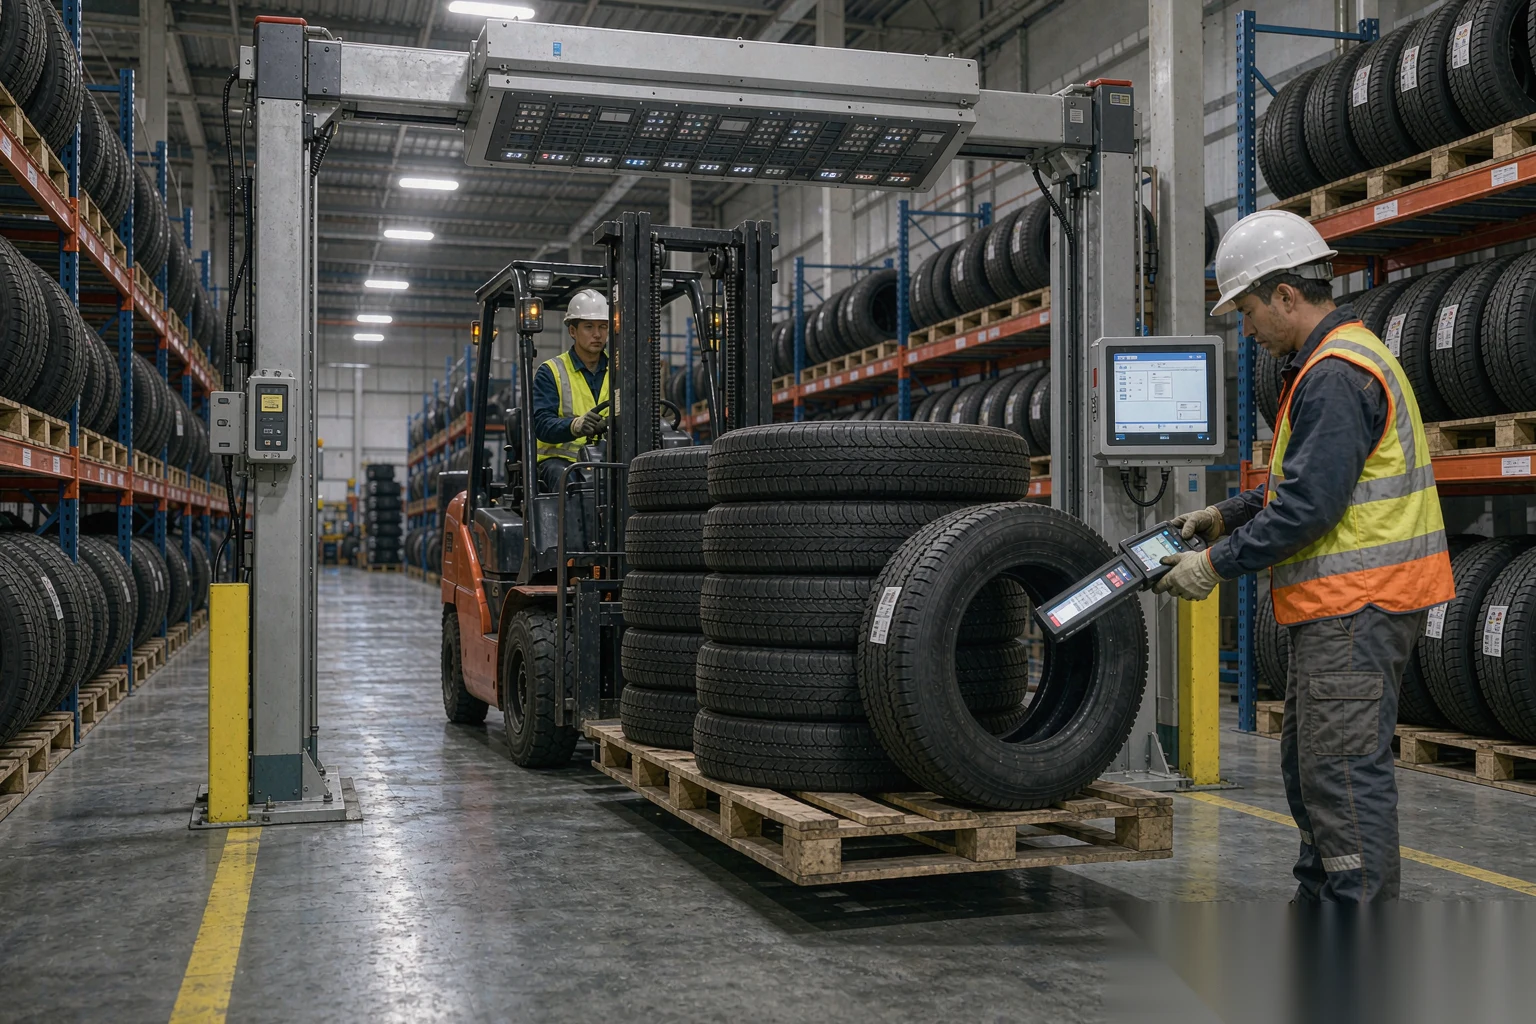
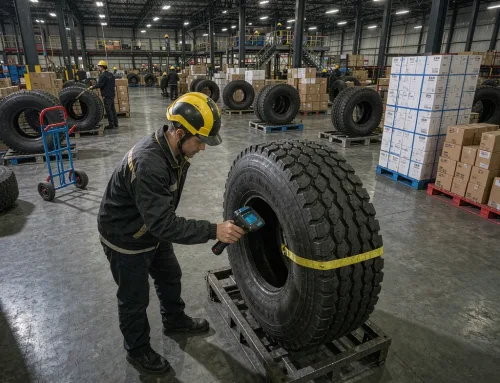
现代化产线混合使用固定式与手持式读写器。固定式读写器布置在硫化后、检验与入库等关键工位,自动采集过胎事件;手持式用于抽检与返工。所有读取通过 OPC-UA、MQTT、REST 或 RS485 等接口推送到 MES,使每条轮胎的事件流实时落库。
每条轮胎采集的数据
典型数据包括:唯一 EPC 与胎号、生产日期与班次、成型与硫化工位、检验结果,以及后续翻新与出库事件。这些数据正是逐条轮胎档案的核心,也是 DPP 的原始来源。
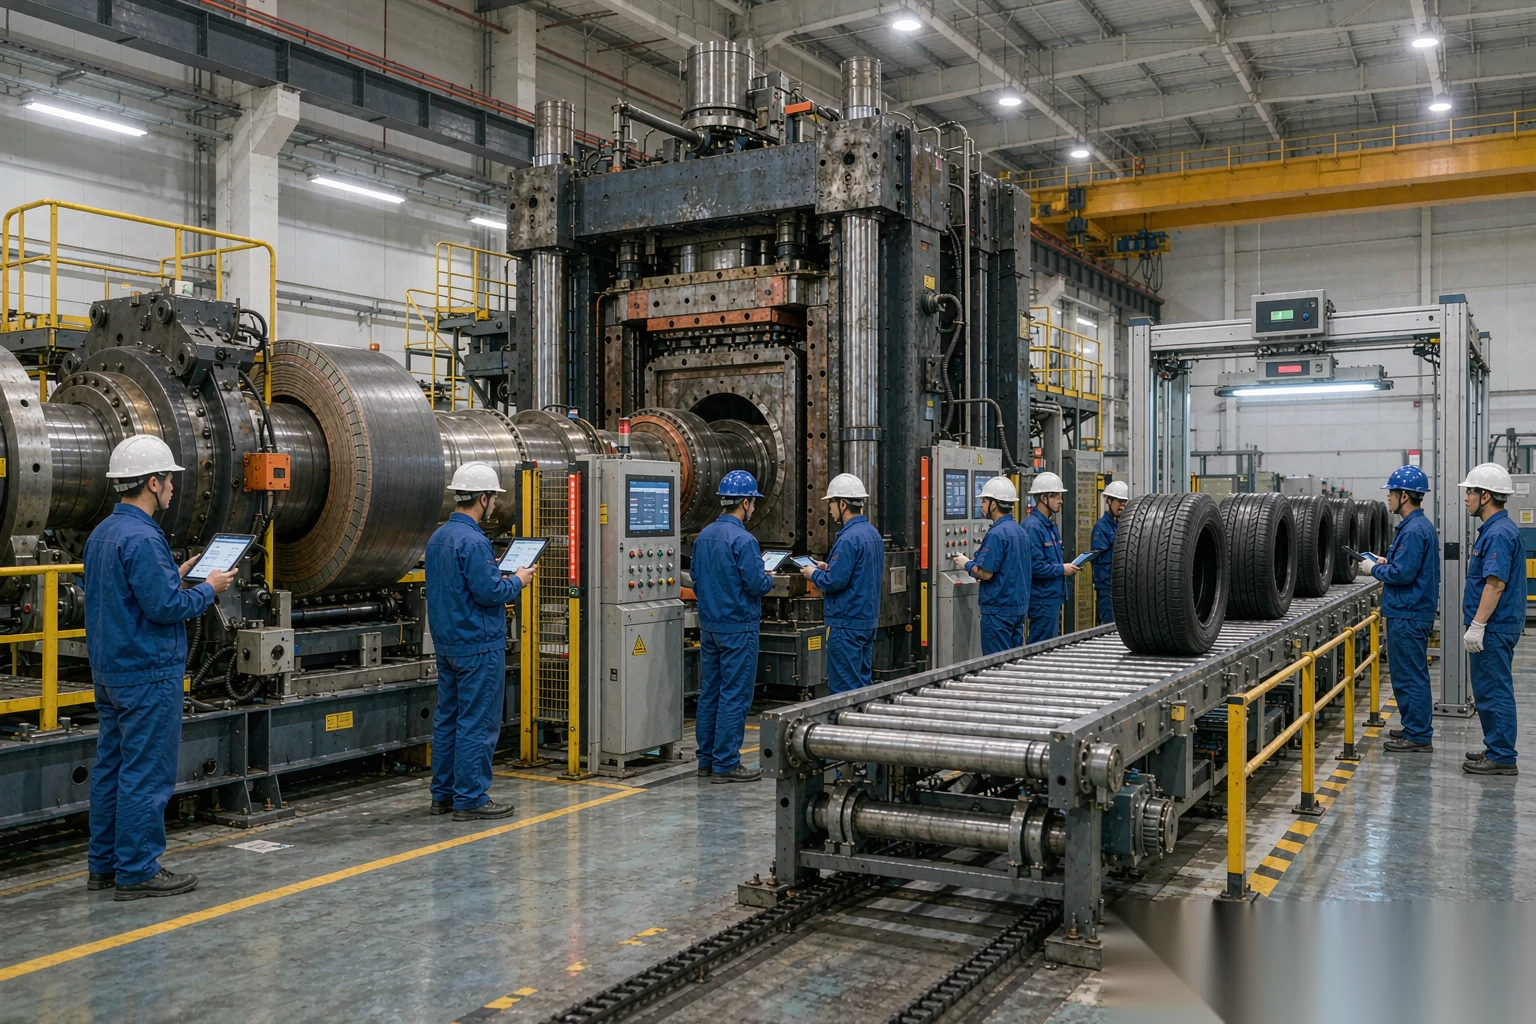
第三步:用通道门实现吞吐量自动化
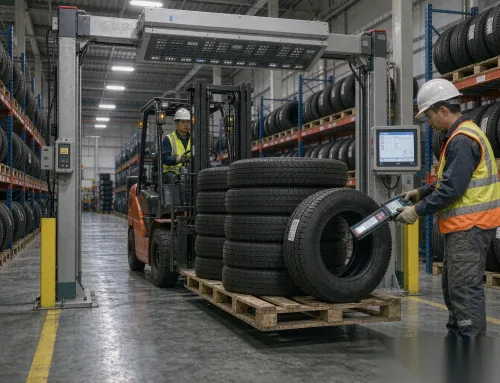
在产线末端与出库口布置固定通道门,整托轮胎通过时在 3–6 米距离每秒读取 200–500 个标签,无需视线对准,也无需人工逐条扫描,既提速又杜绝漏读。
第四步:为轮胎 DPP 与下游系统供数
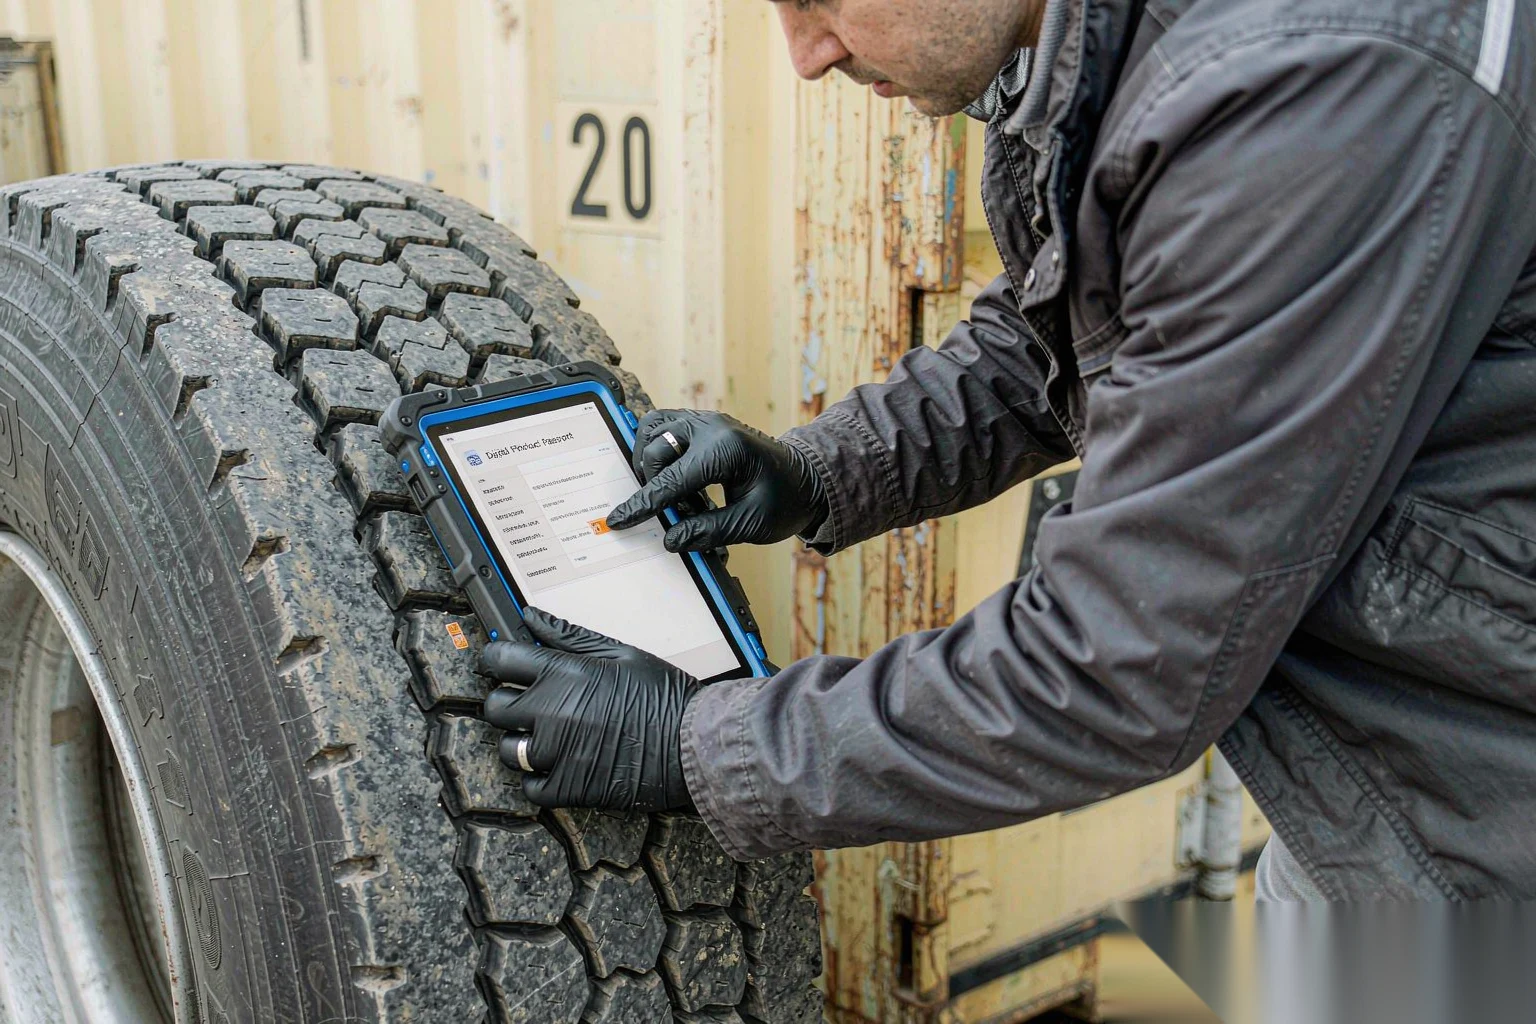
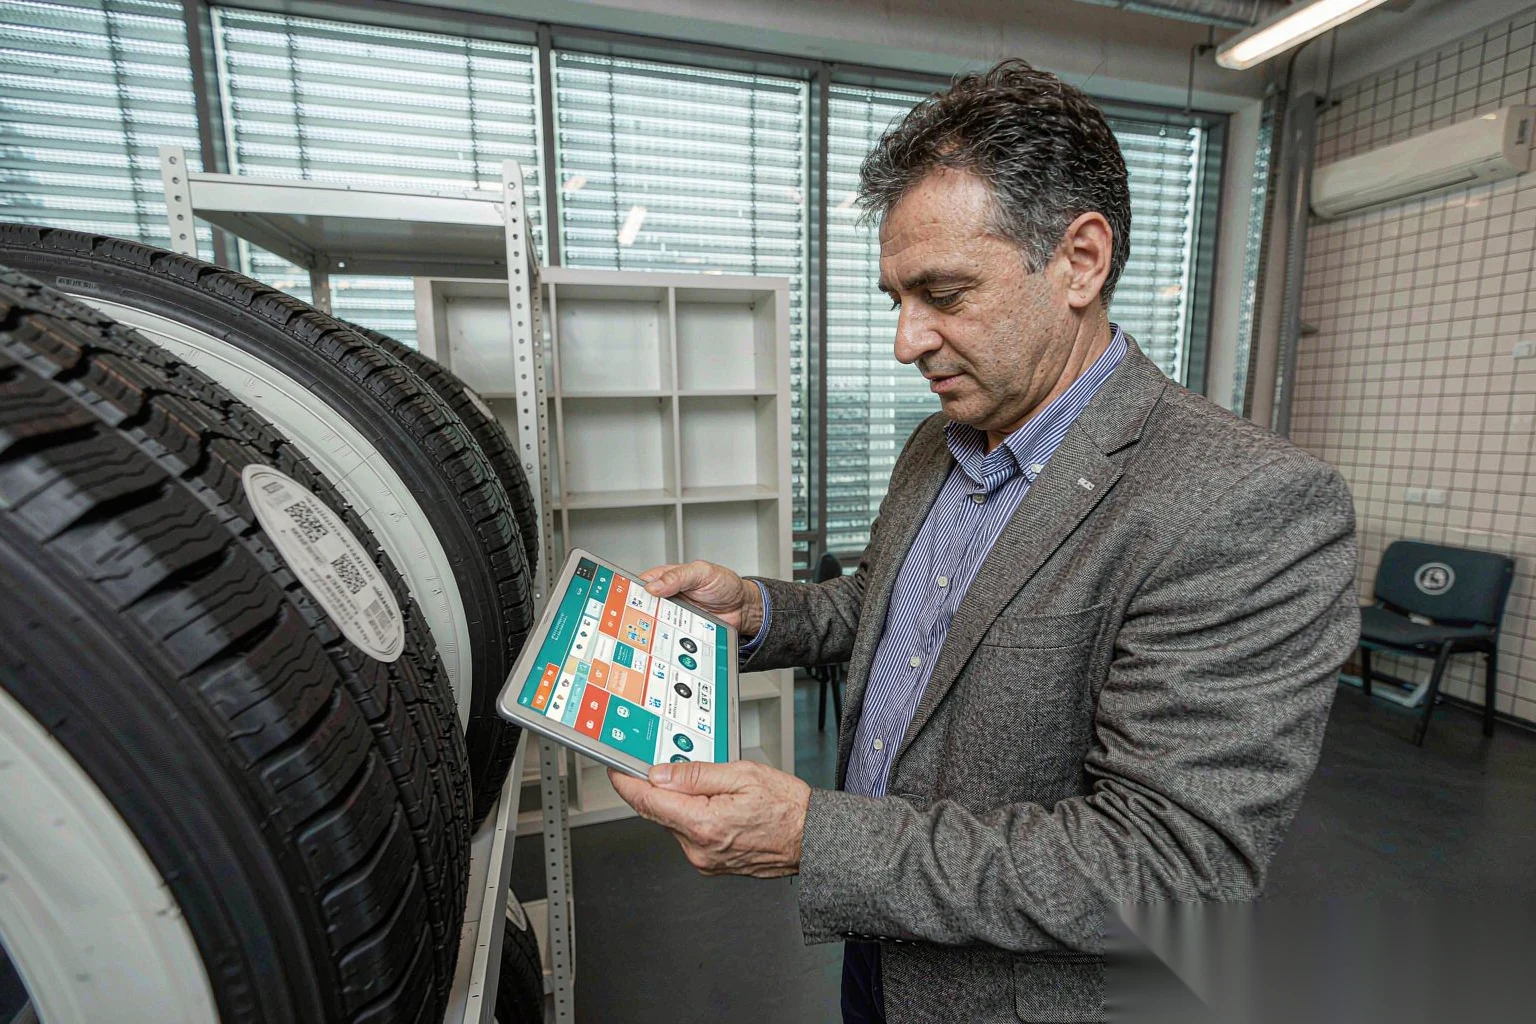
MES 中的事件日志与嵌入式标签结合,构成了轮胎数字产品护照所需的系统级记录。该数据可同时服务于内部质量追溯、车队交付与合规上报,让同一条轮胎的身份在全链路保持一致。
部署前的规格核对清单
上线前请确认:标签耐温耐压等级匹配硫化曲线;EPC 编码规则全局唯一且可回溯;读写点位覆盖成型、硫化、检验、出库全环节;与 MES 的接口协议(OPC-UA/MQTT/REST/RS485)已打通;质量门停检逻辑已固化。
常见问题
什么是轮胎工厂全套 RFID 方案?
它是一套端到端系统:在成型鼓为每条轮胎嵌入 UHF RFID 标签,经通道门与手持设备在生产中自动读取,并把每次读取联动到 MES,使轮胎从生胎到成品都携带唯一数字身份。
嵌入式 RFID 标签能承受轮胎硫化吗?
能。弹簧状 UHF 射频天线专为承受 140–200℃ 与 10–20 bar 的硫化而设计,并在反复热循环中保持稳定的读取距离,因此相比表面条码标签,嵌入方案更适合工厂长期可靠运行。
工厂 RFID 通道门读取轮胎能有多快?
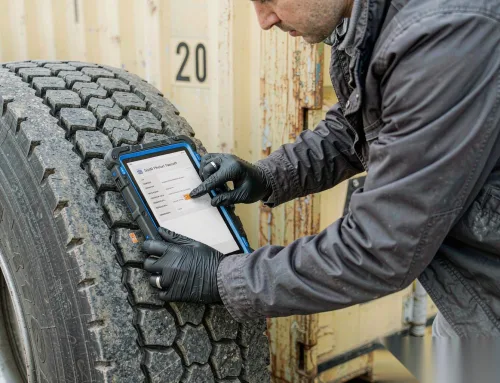
调校良好的通道门在 3–6 米距离每秒读取 200–500 个标签,无需视线即可读取整托;手持 UHF 读写器则在 0.5–2 米距离处理单条轮胎的检验与返工。
RFID 轮胎方案有助于欧盟轮胎 DPP 吗?
它提供了系统级记录。嵌入式标签加 MES 事件日志,正是轮胎数字产品护照所需的原始数据。截至 2026 年,ESPR 与 DPP 的具体数据模型仍在细化,做出合规声明前请以官方最新指引为准。
轮胎标签采用哪些标准?
标签工作在 UHF 860–960 MHz 频段,遵循 EPC Gen2 / ISO 18000-6C,具备 96–128 位 EPC 存储,并通过 OPC-UA、MQTT、REST 或 RS485 与 MES 对接。
您可能感兴趣
新闻分类
更多话题
推荐产品
- PPS洗衣RFID标签
- 磁吸抗金属RFID标签
- HY-R346A 超高频四通道分体式读写器